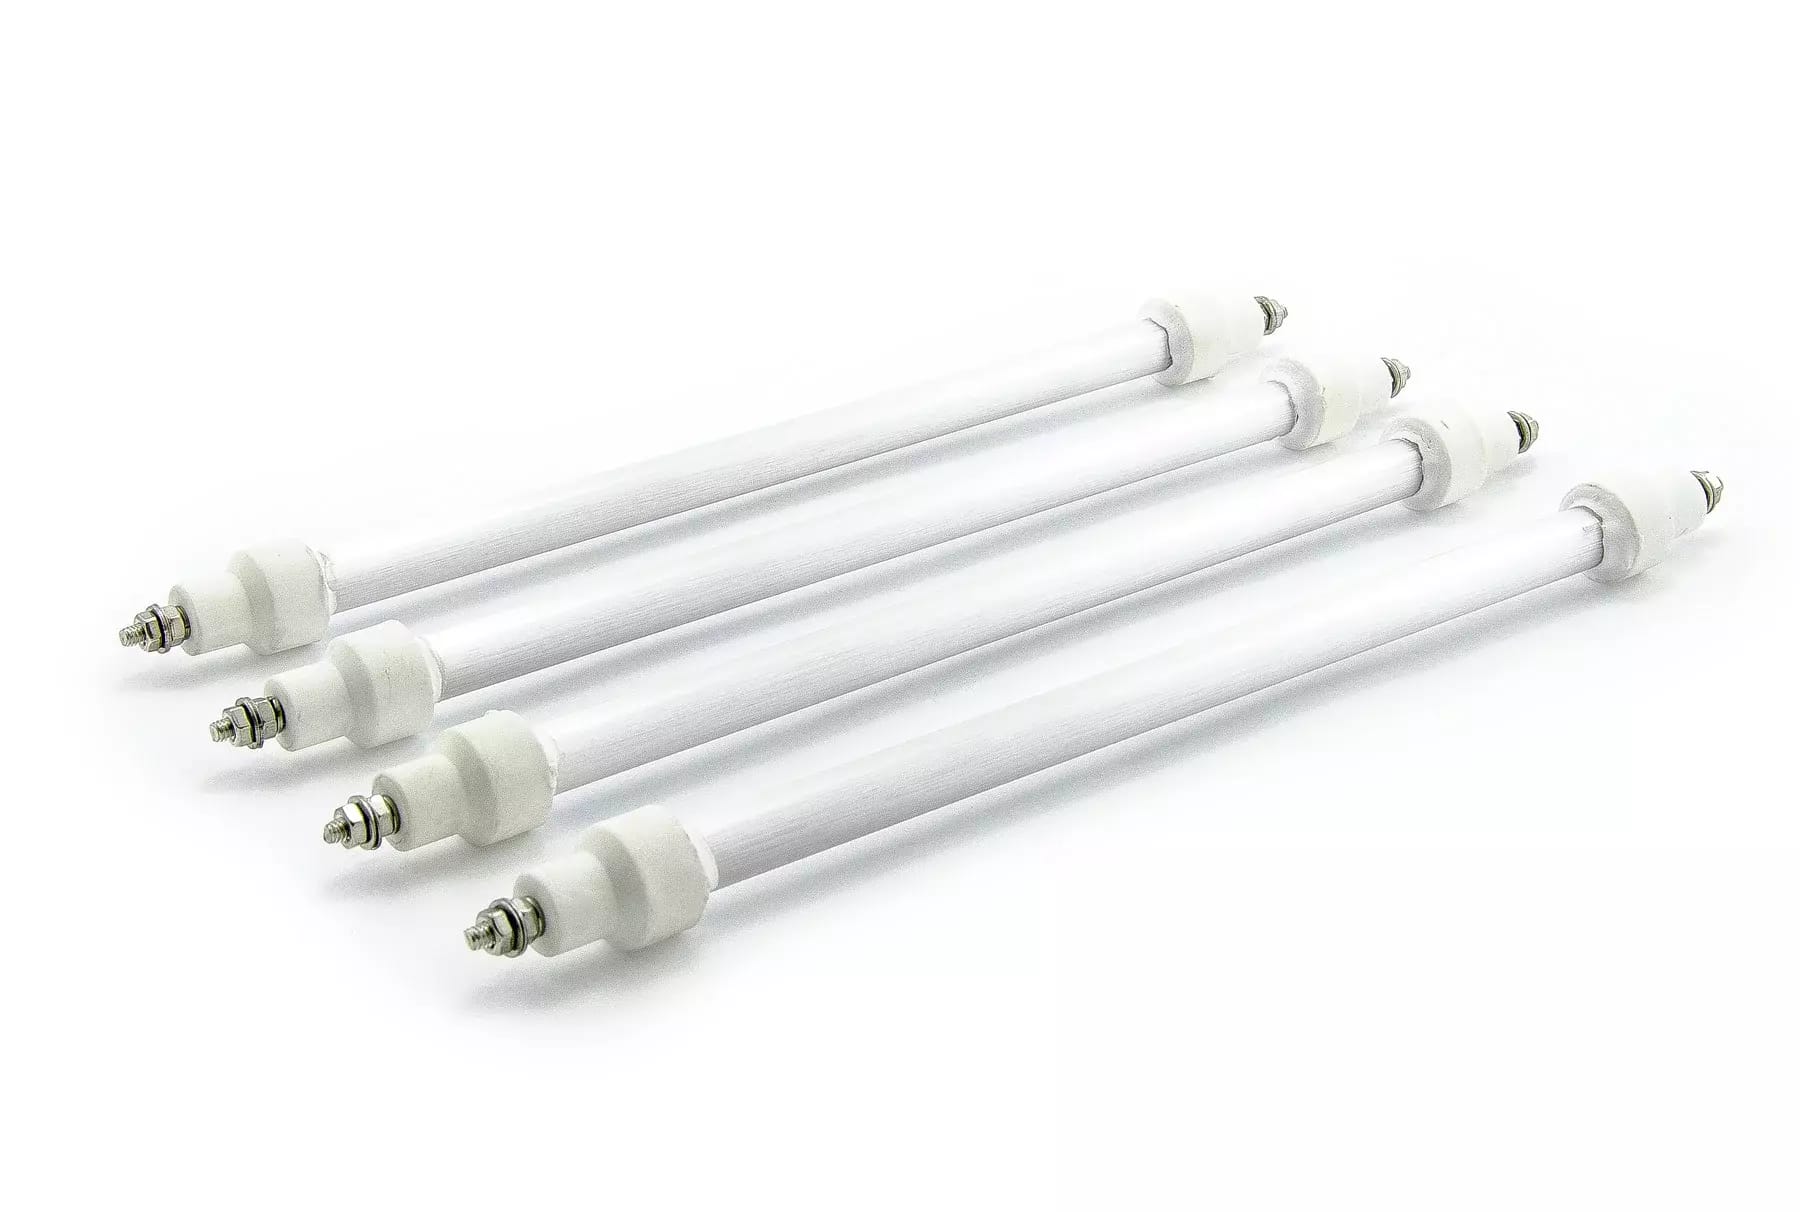
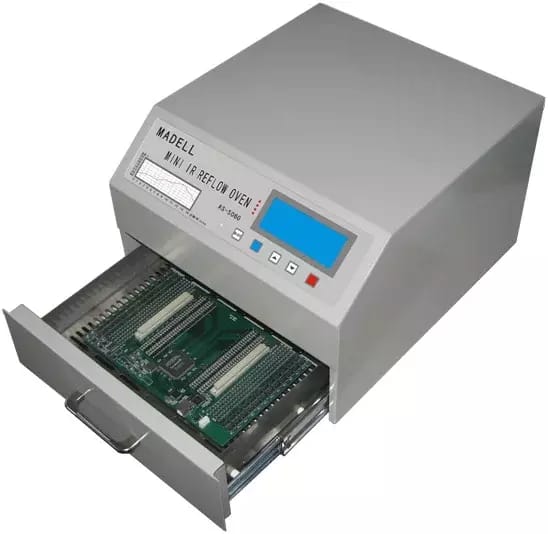
ogrzewanie komponentów i płytek drukowanych jest powodowane głównie przez bezpośrednio padające promieniowanie podczerwone, a częściowo także przez gorące powietrze wewnątrz nagrzewnicy rozpływowej. W związku z tym stosuje się również konwekcyjne ogrzewanie komponentów. Temperatura musi osiągnąć temperaturę topnienia mieszanki lutowniczej; moc emiterów jest kontrolowana przez system sterowania podczas całego procesu zgodnie z ustawionymi parametrami.
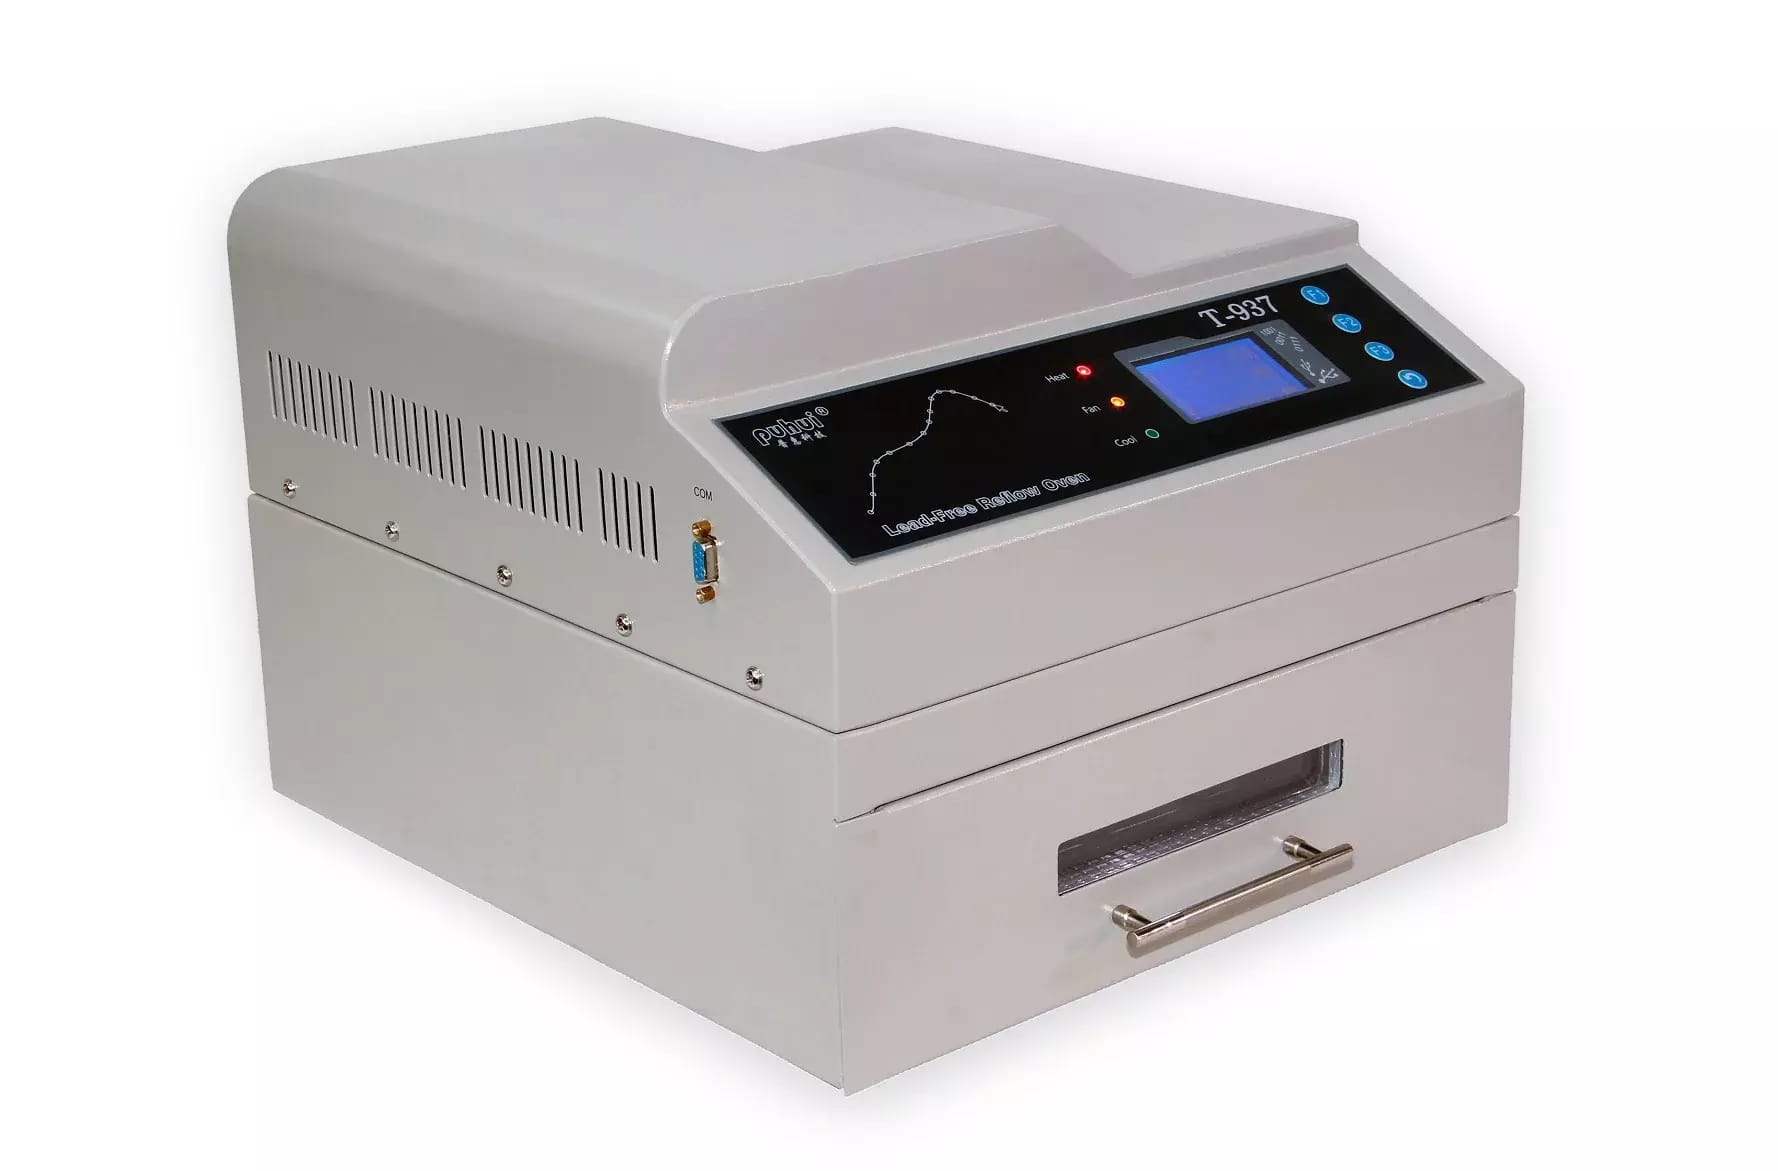
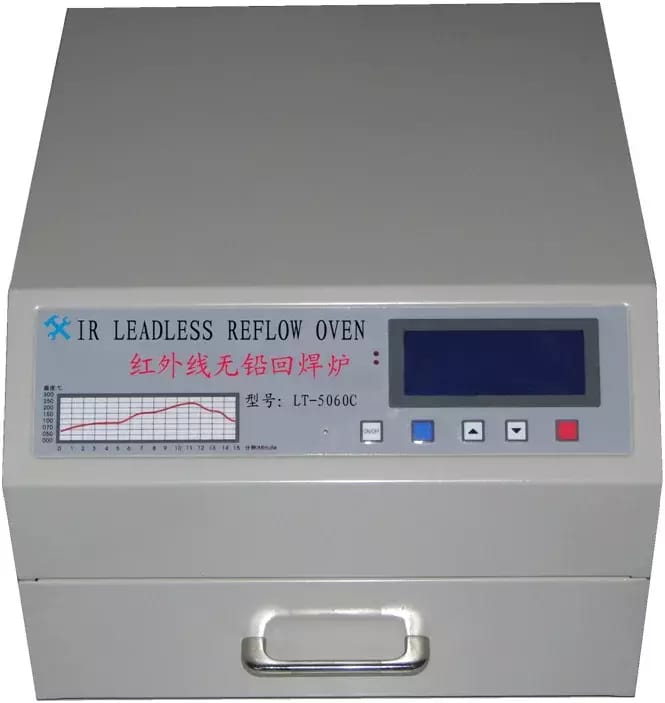
Technologia lutowania piecowego jest ogólnie stosowana do lutowania komponentów SMT i SMD. Odpowiednim urządzeniem do takiego lutowania jest tak zwany piec ciągły lub piec tunelowy. Piece te mają kilka pasów temperaturowych, przez które płytka PCB jest przenoszona za pomocą tacy taśmowej. Prędkość, z jaką płytka przemieszcza się przez poszczególne strefy temperaturowe, określa długość czasu, przez jaki płytka PCB pozostaje w strefach temperaturowych i zapewnia niezbędny przebieg temperatury procesu lutowania, w tym zalecane chłodzenie końcowe na końcu procesu, które jest realizowane przez wentylatory. Takie piece są jednak bardzo duże, niepotrzebnie solidne i mogą być bardziej skomplikowane w obsłudze; oczywiście lepiej nadają się do dużych ilości PCB. LTC-5060C nie jest piecem ciągłym i dlatego nie ma ruchu płytki w piecu; nie ma potrzeby podgrzewania kilku stref i nie ma potrzeby przenoszenia płytki za pomocą przenośnika. Precyzyjny czas i zgodność temperaturowa są obsługiwane przez grzejniki i wentylatory nad płytką drukowaną, wraz z czujnikami temperatury i jednostką sterującą procesora. Zapewnia to utrzymanie odpowiedniej temperatury podczas całego procesu lutowania, w tym chłodzenia końcowego, bez konieczności przemieszczania płytki.
W zależności od używanego stopu lutowniczego, użytkownik ustawia krzywą lutowniczą, a system procesora automatycznie kontroluje cały proces. Wykorzystuje on promieniowanie podczerwone do ogrzewania lub w połączeniu z przepływem gorącego powietrza. Wentylatory są używane do realizacji fazy chłodzenia.
Bezołowiowy piec rozpływowy IR